1. チューブをカットします
鋼管の切断工程では、ローラーシェルの長さを規定範囲内に管理するとともに、面取り角度も確保する必要があります。パイプ切断機の面取りが不均一であると、かごの停止位置がローラシェルの中心に位置せず、ローラのラジアル振れが大きくなります。シェル長さが図面の規定より長い場合、軸頭が突出するとローラシェルの寸法が小さくなり、ローラがローラフレームに収まらない可能性があります。
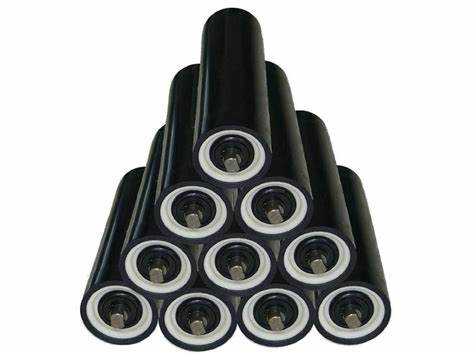
2. 深いチューブをカットします
車止めプロセスの主な制御要素は、停止の深さと内穴の直径です。口の深さが浅すぎたり、深すぎたりすると、軸受座の取り付けが適切に行われず、ローラの回転抵抗が増加し、ローラの径ジャンプが大きくなります。また、車両からの停止口の直径が図面の要件よりも大きく、その結果、ローラーの両端のベアリングシートが中心から外れ、ローラーの回転抵抗が増加し、ローラーの直径ジャンプが増加します。ストップの直径が図面の要件より小さい場合、ベアリングシートを取り付けることができません
3. 圧入ベアリングハウジング
軸受座の圧入がされていないため、両端の軸受座の位置がずれ、ころの回転抵抗が増大し、ころ径飛びが大きくなります。
4. 溶接作業
ベアリングシートを溶接するとき、溶接電圧と電流が大きすぎたり小さすぎたりすると、溶接の不均一、滑らかではない、気孔、漏れ溶接、溶接ノジュールが発生し、ローラーの寿命に影響を与えます。
5. コンプレッションベアリング、コンプレッションシール
a.軸受の圧入が不十分であったり、軸受とシールが同時に圧入されたりすると、シールが過度に変形し、ローラの回転抵抗が増大し、回転が鈍くなる場合があります。
b.ベアリングやシールを圧入する際、ローラシェルの両端から突出する軸頭の寸法が非対称となり、図面の要求を満たさず、ローラフレームにローラが収まらない場合があります。
6. 調整
この段階ではアイドラーの加工時に軸受とシールを段階的に圧入するため、圧入工程でシールの変形やシール隙間を開くことができず、シャフトがしなやかに回転できるようにするためには軸頭をノックしてシール隙間を開く必要があり、調整が適切に行われていないため、アイドラーの回転が硬くなり、回転抵抗が増加します。
7. 車の溝
a.トレンチカーの幅が大きすぎるため、軸方向のストリングが大きくなり、衝撃後に車軸ブロックが損傷しやすくなります。